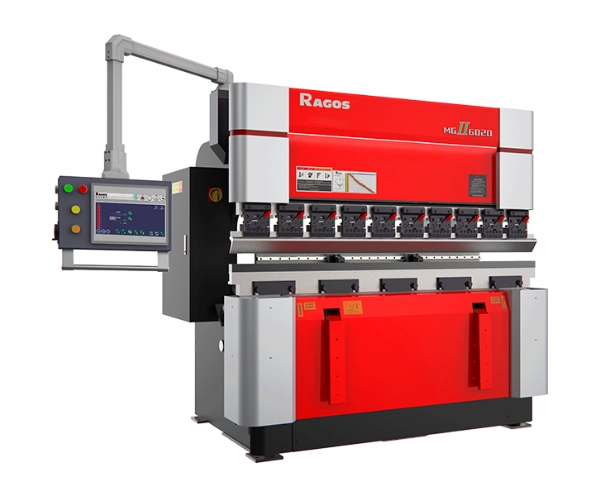
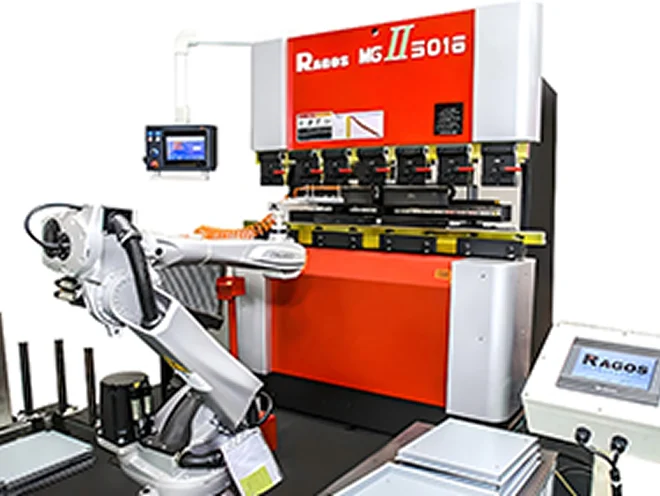


Frein à pression CNC pour le logement du châssis: CNC vs NC – Différences clés
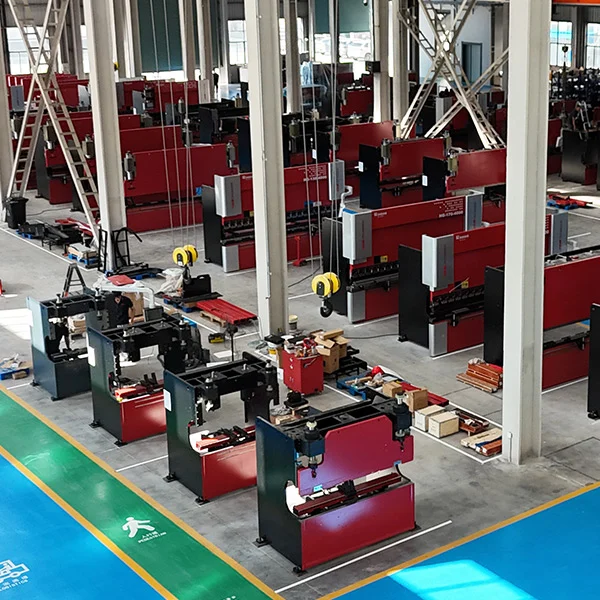
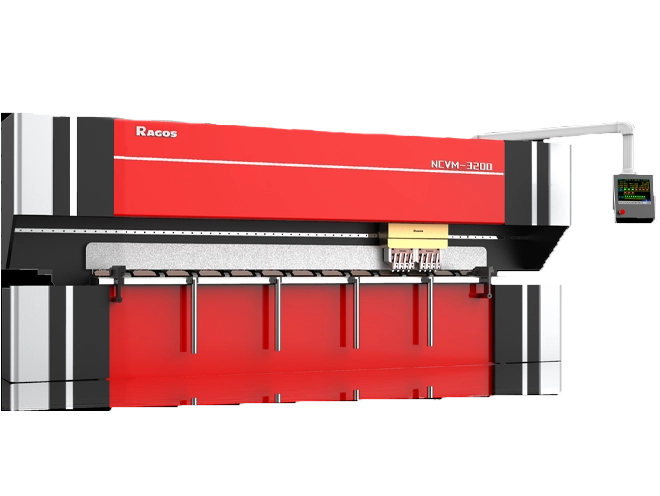
Investir dans un frein à pression CNC pour le logement du châssis est une véritable révolution pour les fabricants qui souhaitent produire des courbes précises et répétables sur des boîtiers robustes. En analysant la différence entre les freins à pression CNC et NC, Examiner leurs aspects structurels et de performance aidera à déterminer quelle machine convient à votre atelier. À travers ce guide, Vous disposerez d’une ressource fiable pour détailler les différences fondamentales et vous aider à choisir la solution la plus appropriée pour une flexion efficace des composants du boîtier du châssis.
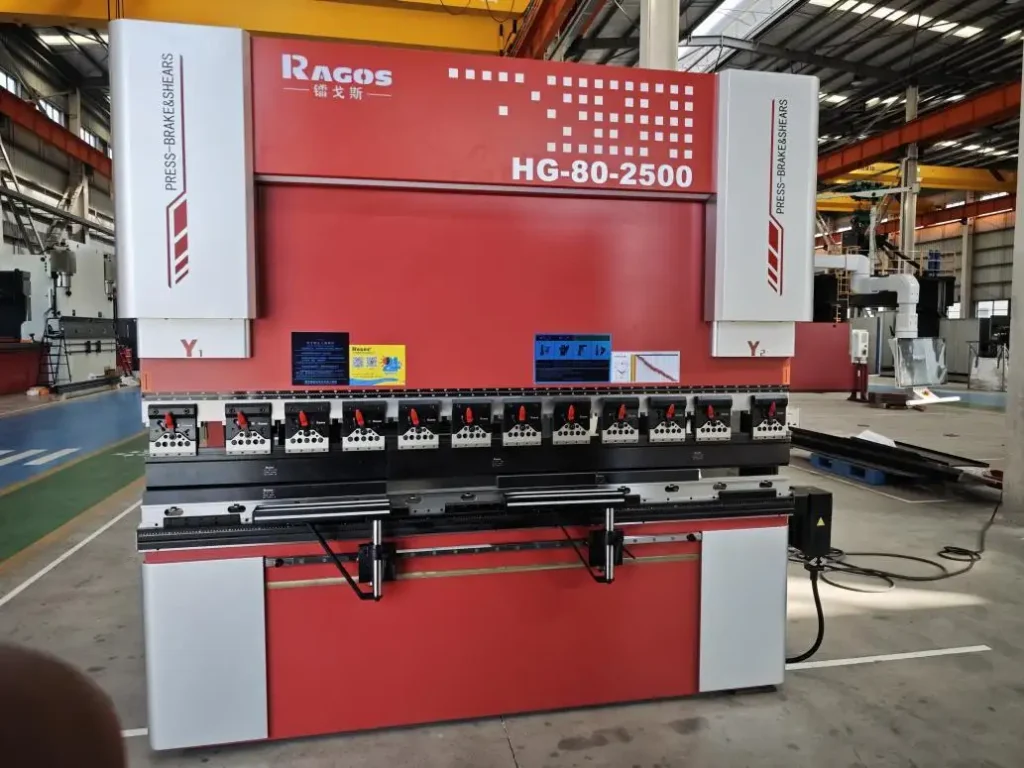
Aperçu
Il y a souvent une confusion parmi les acheteurs quant à la différenciation entre les freins à pression CNC et NC. Tandis que les deux freins à pression sont utilisés pour plier la tôle, Leurs principes de fonctionnement, contrôle, et domaines d’application diffèrent. En général:
• Frein à pression NC → type barre de torsion (Synchronisation mécanique)
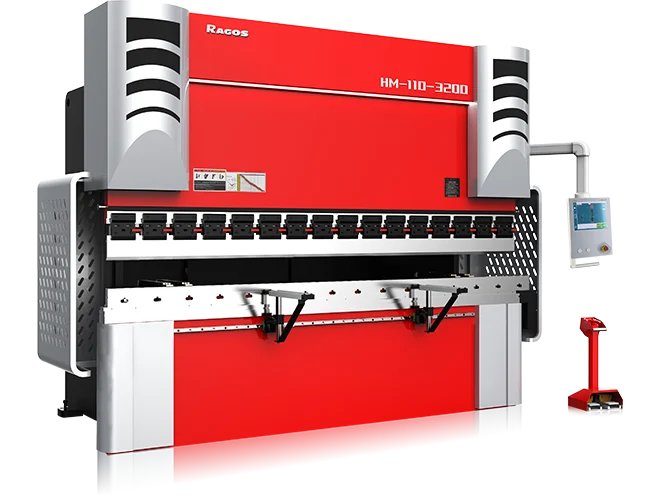
• Frein à pression CNC → de type électrohydraulique (Synchronisation commandée par servo)
À JS RAGOS, Nous fabriquons les deux freins à pression, mais pour la production de boîtiers de châssis avec un haut degré de précision, le frein à pression CNC est supérieur en consistance et en vitesse. Les différences vont maintenant être expliquées.
1. Différences structurelles
La philosophie de conception fondamentale distingue ces deux machines.
• Frein à pression NC – Utilise un arbre de torsion qui relie mécaniquement les deux côtés du bélier. Cela force le bélier à se déplacer de haut en bas de manière synchrone via une méthode mécanique compulsive. Le parallélisme de la RAM ne peut ni s’auto-vérifier ni s’auto-ajuster.
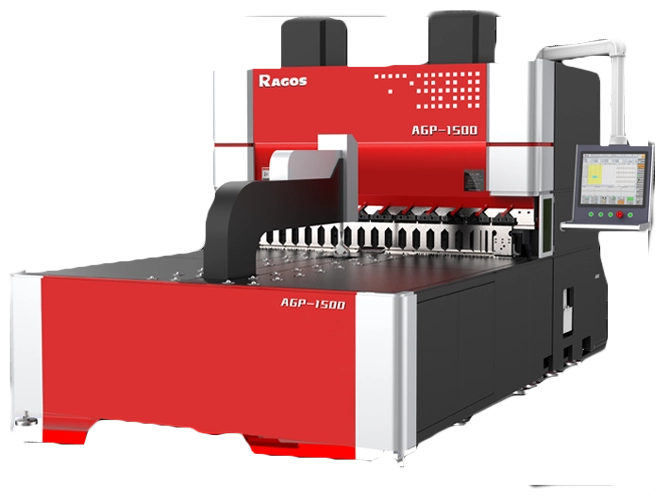
• Frein à pression CNC – Équipé de deux encodeurs linéaires (un de chaque côté) et un contrôleur CNC. Le contrôleur reçoit constamment des retours des encodeurs. Si une erreur de synchronisation survient, Le contrôleur envoie un signal à des valves proportionnelles pour corriger la position du RAM en temps réel – un système de contrôle en boucle fermée.
JS RAGOS recommande la structure CNC pour les courbures du logement du châssis qui exigent des angles constants sur les longues pièces.
2. Exactitude
La précision de flexion influence directement la façon dont les parties du boîtier du châssis s’assemblent.
• Frein à pression NC – La synchronisation est purement mécanique. Aucune rétroaction d’erreur en temps réel, Pas d’auto-correction. Les charges partielles à long terme peuvent déformer la barre de torsion, réduction de la précision au fil du temps.
• Frein à pression CNC - Le système en boucle fermée (Encodeurs linéaires à pistons proportionnels contrôleurs) Surveille et ajuste en continu le parallélisme de la RAM. Cela permet une précision de flexion bien supérieure, Surtout pour les profils complexes de châssis.
| Aspect | Frein à pression NC | Presse plieuse CNC |
| Précision de l’angle de flexion | ≤30′ | ≤18′ |
3. Vitesse de travail
La productivité compte quand on fait de la production en lots pour le boîtier du châssis.
• Frein à pression NC – Utilise 6:1 ou 8:1 cylindre. Vitesse de réduction du volume ≈ 80 mm/s; vitesse de tirage de ≈ 100 mm/s.
• Frein à pression CNC – Utilise 13:1 ou 15:1 cylindre. Vitesse de réduction de la pression jusqu’à 200 mm/s, avec transition de vitesse douce. Vitesse de dérivation jusqu’à 400 mm/s, Amélioration spectaculaire des temps de cycle.
Pour les clients JS RAGOS produisant de grandes quantités de boîtiers de châssis, le frein à pression CNC réduit le temps de flexion de plus de moitié.
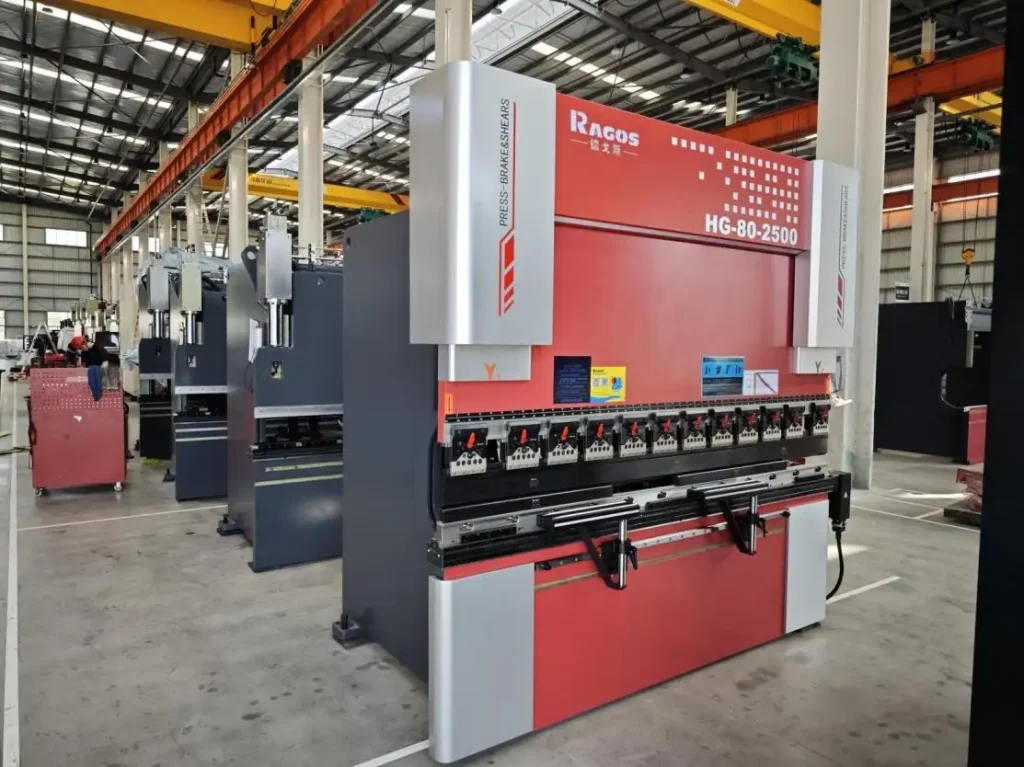
4. Rigidité mécanique & Capacité de charge partielle
Le boîtier du châssis nécessite souvent une flexion asymétrique (Par exemple, un côté plus long que l’autre).
• Frein à pression NC – Ne peut pas supporter des charges partielles soutenues. La barre de torsion va se déformer, ce qui conduit à une imprécision permanente.
• Frein à pression CNC – les axes Y1 et Y2 fonctionnent indépendamment. Parfait pour la flexion en charge partielle sans contrainte mécanique.
Les ingénieurs JS RAGOS demandent toujours quel est le profil typique de la pièce – si la courbure décentrée est courante, un modèle CNC est non négociable.
5. Système de bombage
Le système de couronnement compense la déviation de la table de travail, Assurant un angle de flexion uniforme sur toute la longueur.
• Frein à pression NC – La plupart des modèles sont livrés sans couronne en standard. Les opérateurs doivent modifier manuellement l’angle en utilisant des courbes de test, ce qui rend le processus inefficace, Chronophage, et manque de précision. Certaines unités NC proposent un système de couronnement manuel en option, mais les systèmes CNC sont entièrement automatisés et font un meilleur travail.
• Pour un frein à pression CNC, le système de couronnement est intégré et entièrement automatisé par le contrôleur CNC. Le contrôleur a la capacité d’effectuer un ajustement automatique du système de couronnement en fonction des paramètres de flexion. C’est essentiel pour les longs panneaux de boîtier de châssis afin de garantir que les courbes soient droites et uniformes.
6. Capacité des axes CNC
À mesure que le nombre d’axes augmente, Les possibilités de flexion deviennent plus complexes.
• Les freins à pression NC ne peuvent contrôler que le X (Avance/arrière de la jauge) et Y (Profondeur du bélier) Axes.
• Au contraire, le frein à pression CNC peut contrôler au moins 3 axes 1 (X, Y1, Y2, plus crowning) et possiblement jusqu’à 8 axes 1. Cette caractéristique est importante pour les géométries complexes de châssis qui comportent de nombreuses brides et des relations angulaires complexes.
Pour des projets naturels complexes et à forte demande, JS RAGOS vous proposera une alternative entièrement personnalisée pour leurs offres d’axes CNC.
7. Configurations optionnelles
Les deux types de machines peuvent être améliorés, mais le frein à pression CNC supporte une automatisation avancée.
| Fonctionnalité optionnelle | Frein à pression NC | Presse plieuse CNC |
| Pince rapide mécanique | ✓ | ✓ |
| Couronnement manuel | ✓ (Optionnel) | ✓ (En plus de couronnement automatique) |
| Vis à billes & Guide linéaire | ✓ | ✓ |
| Refroidisseur d’huile | ✓ | ✓ |
| Rideau lumineux | ✓ | ✓ |
| Pince hydraulique | – | ✓ |
| Pince double face TYOKKO/AMADA | – | ✓ |
| Interface du bras robotique | – | ✓ |
| Suiveur de feuille | – | ✓ |
| Protection laser | – | ✓ |
| Mesure de l’angle laser | – | ✓ |
| Unité de pompe servo | – | ✓ |
Pour la fabrication de boîtiers de châssis à fort volume, JS RAGOS recommande fortement les freins à pression CNC avec intégration robotique et mesure d’angle laser pour atteindre une production sans défaut.
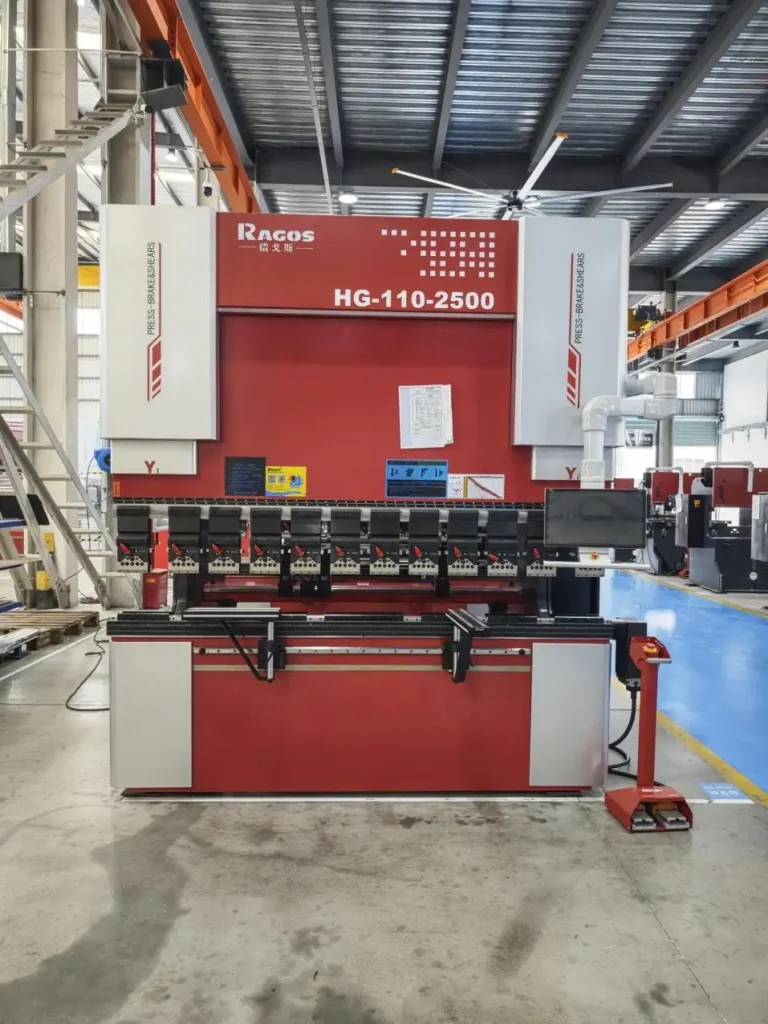
8. Programmation & Fonctionnement
L’expérience utilisateur et la flexibilité en programmation sont des années-lumière.
• Frein à pression NC – Les opérateurs entrent manuellement la course du cylindre et la position du manomètre arrière. Pas d’interface graphique, Pas de calcul automatique de l’angle.
• Frein à pression CNC – Prend en charge la programmation de données ou graphique (Par exemple, DA-58T, DA-66T, Contrôleurs DA-69T). Le système calcule:
- Longueur de dépliage à partir des dimensions intérieures/extérieures
- Angle de flexion requis basé sur l’angle d’outillage, Ouverture, Rayon, et épaisseur de la feuille
- Vérification automatique des interférences (Punch/Die vs. Plan de la machine)
- Suggestions de séquences de flexion (modifiable manuellement)
Si l’angle programmé diffère du résultat réel, le contrôleur CNC peut corriger automatiquement l’angle après que l’utilisateur ait saisi la valeur d’erreur. Cette fonctionnalité à elle seule permet de gagner des heures de configuration pour des pièces complexes de châssis.
9. Comparaison des prix (JS RAGOS Aperçu)
Le coût est toujours un facteur. Voici la relation générale de tarification issue des données de production de JS RAGOS:
| Capacité de la machine | Rapport prix CNC vs NC |
| ≤ 200 tonnes | Le CNC est plus de 2x NC |
| > 200 tonnes | Le CNC est moins de 2x NC (L’écart se rétrécit) |
Recommandation de JS RAGOS:
• Pour un tonnage plus faible (≤200t) et simple, Courbes symétriques, un frein à pression NC peut être économique.
• Pour un tonnage plus élevé (>200t) ou toute application nécessitant de la précision, vitesse, et l’automatisation – notamment pour le logement du châssis – le frein à pression CNC offre une meilleure valeur à long terme et un coût par pièce plus bas.
Conclusion: Frein à pression CNC vs NC en un coup d’œil
| Non. | Caractéristique | Presse plieuse CNC | Frein à pression NC |
| 1 | Synchronisation de la RAM | Boucle fermée avec encodeurs, Auto-correcteur | Barre de torsion mécanique, Pas d’auto-correction |
| 2 | Calcul de l’angle de flexion | Automatique via outillages & Entrée matérielle | Manuels uniquement |
| 3 | Rétroaction de la profondeur de flexion | Encodeurs linéaires couronnant pour la déformation de la gorge | Aucun |
| 4 | Couronnement sur table de travail | Couronnement automatique contrôlé par CNC | Aucun ou manuel optionnel |
| 5 | Correction angulaire | Saisie automatique après erreur | Non disponible |
| 6 | Positionnement de l’écartement arrière | Calcul automatique par hauteur de flexion | Entrée manuelle (seulement l’axe X avant/arrière) |
| 7 | Méthode de programmation | Données/graphiques, Édition facile | Caresser & Position seulement |
| 8 | Calcul de la longueur de dépliement | Oui (Programmation graphique) | Non |
| 9 | Contrôle des interférences & Séquence de flexion | Remplacement manuel automatique | Non |
| 10 | Vitesse de ralentissement | 160–180 mm/s (jusqu’à 200 mm/s) | 80–100 mm/s |
| 12 | Précision de l’angle de flexion | ≤18′ | ≤30′ |
| 13 | Axes de rétroécartement | Axes CNC multiples (3 1 à 8 1) | Seul l’axe X |
Derniers mots de JS RAGOS
Le choix entre un frein à pression CNC et un frein à pression NC pour la production du boîtier du châssis dépend de vos exigences de précision, Taille du lot, Complexité, et budget. Pour le mélange élevé, Composants de châssis de haute précision, le frein à pression CNC est clairement le gagnant. JS RAGOS conçoit et construit les deux systèmes, Nous fournissons donc des conseils impartiaux – et pour la plupart des applications de boîtier de châssis, nous recommandons d’investir dans un modèle électro-hydraulique CNC.
Si vous n’êtes pas sûr de la configuration qui correspond aux pièces spécifiques de votre boîtier de châssis, contactez JS RAGOS pour une analyse gratuite de la flexion et une recommandation de machine.