

Pliage complexe des pièces en tôle: Planification basée sur le transfert inversé
Par auteur: Mark Hanks
Le pliage des pièces de tôle complexe nécessite la planification d’une série d’étapes pour optimiser la fabricabilité, Éviter les collisions avec les outils, et augmenter l’efficacité des procédés. Elle est répandue dans la production de nombreux produits à domicile, Les industries automobiles et aérospatiales et même dans la construction et la réparation navale. Avec des techniques de conception et de production avancées, tels que les systèmes CAO et les freins à pression programmables CNC, La nécessité d’automatiser la planification du processus de courbure est devenue encore plus cruciale.
Introduction
Lorsqu’il s’agit de la flexion de composants complexes en tôle, La plupart du travail est effectué par l’opérateur. Il incombe à l’ingénieur de choisir manuellement les outils appropriés et de concevoir la séquence de flexion pour chaque composant, ce qui est particulièrement contraignant pour les composants présentant un grand nombre de courbes et de géométries complexes. Les méthodes généralement utilisées sont de nature itérative et très inefficaces.
L’optimisation de la séquence de pliage des freins à pression CNC est un sujet important pour améliorer l’efficacité de la production lors de la fabrication de composants complexes en tôle.
L’introduction des technologies modernes CAO/FAO et CNC a conduit au développement de puissants systèmes de simulation et de programmation de courbure, Ces systèmes automatisés de planification des processus de pliage de la tôle peuvent réduire le temps de programmation manuelle et aider les fabricants à obtenir une bonne qualité de pliage.
comme:
• Piste (Planit, Royaume-Uni): Calcul du procédé 3D de tôle métallique et planification des séquences de flexion
• MBend (Metalix, Israël): simulation de pliage et planification de procédés pour des pièces 3D complexes.
• DA-66S / DA-69S (En partie, Pays-Bas): Intègre l’optimisation des séquences de flexion 3D dans les contrôleurs de freins à pression CNC.
La tâche fondamentale de la programmation de la maîtrise est la planification des séquences. Pour un composant avec N courbes, l’espace des suites théorique atteint N! Possibilités. Parmi ces combinaisons, seules certaines séquences sont réalisables en raison de contraintes géométriques et de risques de collision.
Cet article présente un algorithme efficace de planification des processus basé sur le transfert inversé d’états. En appliquant le raisonnement rétrograde, L’algorithme réduit les tests de faisabilité inutiles liés à la flexion, élimine les séquences invalides plus tôt, et obtient toutes les séquences de flexion réalisables avec une efficacité de calcul améliorée.
Pourquoi le pliage complexe de la tôle nécessite une planification avancée des procédés
De nombreux facteurs influencent la flexion des tôles de grande complexité. Cela inclut la droiture, la précision des angles, Le plan pour le processus de flexion, ainsi que le choix des outils, et le niveau de capacité de l’équipement et des opérateurs. Même avec l’utilisation d’équipements avancés et précis tels que le frein à pression, Une mauvaise planification du procédé entraînera une production inefficace et des incohérences dans l’angle de flexion et les dimensions.
En tant que tel, La planification avancée est essentielle dans la production de composants complexes en tôle afin d’affiner et d’optimiser chaque aspect du processus de pliage. Cela inclut le calcul du motif plat, La séquence de flexion, Le choix des outils, et la configuration des paramètres de flexion.
1. Précision dimensionnelle
La précision dimensionnelle des composants courbés est influencée par les paramètres de flexion ainsi que par la précision du cartolier arrière du frein à pression, la précision de la coupe en tôle, et la précision du motif plat.
Pour la plupart du temps, La précision de la coupe des machines de découpe et de poinçage au laser, ainsi que la précision du positionnement de la cartole arrière des freins à pression CNC haut de gamme, Satisfaire la majorité des besoins de production. Encore, La précision des motifs plats est négligée lors de la production.
Lorsque les modèles en tôle sont déployés, Diverses méthodes de calcul, comme le facteur K basé sur la norme DIN et la méthode de l’épaisseur du matériau à deux fois, sont employés. Ces méthodes traitent principalement de l’angle de flexion, Le type de matériau, et l’épaisseur de la feuille.
Néanmoins, Les dimensions du motif plat dépendent non seulement des paramètres du matériau et du processus de flexion, mais aussi sur les outils de maîtrise. Le même matériau et la même épaisseur peuvent donner des dimensions développées différentes selon la structure des outils, les espaces ouverts des matrices en V, et les rayons de courbure.
Par conséquent, JS RAGOS a réalisé de nombreux tests pratiques de flexion et créé une base de données empirique de courbure à partir de données de production réelles. Cette base de données permet d’optimiser les calculs en motifs plats, Aboutit à des dimensions développées plus précises, et améliore la précision de fabrication des composants complexes en tôle.
2. Rectitude et constance d’angle
De fortes forces de formage lors de la flexion entraînent une déformation élastique de la table de travail et du bélier de la machine à plier. Cette déflexion provoque des variations d’angle de flexion le long de la longueur de flexion, et est particulièrement marqué au point de flexion de la pièce à mi-chemin.
Obtenir des angles de flexion uniformes le long de la longueur de flexion, La plupart des freins à pression utilisent un système de couronnement pour gérer la table de travail et la déviation du bélier.
Les systèmes de couronnement sont utilisés pour obtenir une précision et une constance d’angle. Si la structure globale de la machine du frein à pression est faible, Ensuite, le système devra très probablement compenser un manque de précision et de cohérence au détriment de la droititude de la pièce.
Il est primordial de disposer d’une structure solide de frein à pression dans la fabrication de composants complexes.
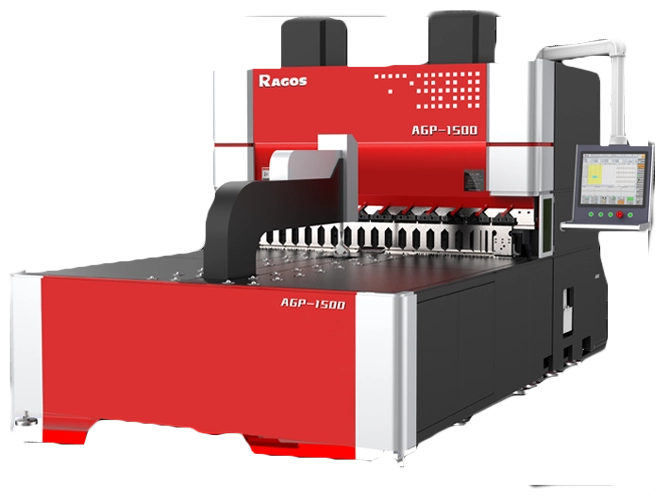
Les freins à pression JS RAGOS intègrent un système de pression et un système de table de travail de plus haute résistance et de conception robuste qui améliore la structure globale de la machine. Cela fait que la RAM et la table de travail subissent beaucoup moins de déflexion sous la même charge de flexion. Par conséquent, Une petite quantité de couronnement permet d’atteindre une précision d’angle et une constance tout en augmentant la précision sur toute la longueur de la flexion.
3. Sélection et changement d’outil
La flexion des composants complexes en tôle est fortement influencée par le choix des outils appropriés.
Les outils supérieurs et inférieurs doivent être compatibles avec le matériau, Épaisseur de la feuille, Longueur de courbure, et la géométrie de la pièce. Utiliser des outils incorrects peut provoquer des conflits de maîtrise, Erreurs d’angle, ou déformation de la pièce.
En production réelle, L’installation rapide et le remplacement des outils sont bénéfiques.
L’industrie des freins à pression a créé une variété d’outils pour répondre aux nombreux besoins variés du secteur.
Puce inférieure CNC à ouverture réglable: Il s’agit d’un système sur les grands freins à pression qui permet d’ajuster automatiquement l’ouverture de la puce en V à l’épaisseur de la feuille. Ce système offre une plus grande flexibilité en production.
Système à double outil rotatif: Ce système permet de changer rapidement deux outils supérieurs, Chacun avec des profils différents, par un mécanisme oscillant ou rotatif.
Système d’outils supérieurs segmentés: Ce système se compose d’un porte-outil fixé en permanence à la machine, avec des segments d’outil pouvant être sélectionnés pour avoir différents profils et différents rayons. Ce système améliore l’efficacité des changements en éliminant le remplacement du porte-outil.
4. Planification des séquences de courbure
La séquence de flexion est d’une grande importance dans le traitement de pièces complexes de tôle.
Les freins à pression CNC contemporains peuvent utiliser des systèmes de contrôle tels que les Delem DA66S et DA69, ESA S875, et autres, pour réaliser des programmes et simulations 3D. Après l’importation du modèle de pièce, Ces systèmes peuvent construire et optimiser automatiquement la séquence de flexion.
Les commandes Delem DA53Tx et DA58Tx proposent également une programmation 2D. Ces avancées réduisent considérablement le temps nécessaire à la programmation manuelle, et améliore la précision, Stabilité et efficacité de la production de pièces à haut niveau de complexité.
Systèmes avancés de freinage à pression CNC pour composants complexes en tôle
Systèmes conventionnels de freinage à pression, ainsi qu’une certaine compétence et expérience d’opérateur, ne sont plus suffisants pour satisfaire les exigences du moderne, haute précision, Production à haute efficacité de composants complexes en tôle.
Les freins à pression CNC de nouvelle génération permettent de combiner des commandes avancées, automatisation, Hydraulique de haute précision, et des systèmes avancés de composants d’usure et d’outil. En conséquence, Avancées significatives en matière de précision de flexion, efficacité, La répétabilité et la stabilité des procédés de production sont assurées pour les composants complexes en tôle.
Comment les freins à pression CNC améliorent la production complexe de tôle
Les exigences modernes pour la production de pièces complexes en tôle exigent une précision et une efficacité supérieures que les équipements de pliage traditionnels et les compétences de l’opérateur ne peuvent offrir. CNC moderne (Contrôle numérique informatique) Les freins à pression utilisent des systèmes CNC de pointe et combinent des commandes hydrauliques, Optimisation des ensembles d’outils, et diverses techniques d’automatisation pour améliorer la précision, efficacité, et la stabilité globale dans la production de composants complexes en tôle.
1. Un système de contrôle CNC avancé améliore l’efficacité de la programmation
Lorsqu’il s’agit de produire des tôles tordues complexes, un système CNC avancé joue un rôle essentiel.
Les freins à pression CNC haut de gamme contiennent souvent des systèmes dédiés de contrôle de la flexion, comme:
- Delem DA66S et DA69S
- ESA S875
- Cybelec CT12 et VP88
Ces systèmes fournissent des graphismes 2D et 3D en plus de la capacité de simulations de courbure et de calculs automatiques pour les séquences de courbure. Ces systèmes permettent aux opérateurs d’identifier les problèmes pouvant survenir en production, comme:
- La pertinence de la séquence de flexion
- Si la pièce va interférer avec l’outil
- Si la pièce va obstruer le cartolier
Le logiciel CNC permet de simuler et d’optimiser le processus, ce qui peut grandement réduire le nombre de courbes d’essai nécessaires. Le logiciel fournit des instructions de flexion, ce qui aide à augmenter la précision de la programmation et à réduire le temps de programmation, augmentant ainsi l’efficacité globale de production pour les pièces complexes en tôle.
2. Un bon choix d’outil réduit les opérations de flexion
Lors de la fabrication de pièces complexes, Choisir les bons outils de pliage est impératif.
Un exemple des limites d’utilisation d’une méthode de formage impliquant plusieurs étapes de pliage combinées à une poinçonne à angle vif est si vous devez créer une pièce à profil courbé. En plus des difficultés qui peuvent survenir pour maintenir une courbure constante et une précision du profil, Cette méthode est également très inefficace en raison du grand nombre d’étapes de flexion nécessaires.
Si un coup de poing avec un rayon, comme un R10, R20, ou la perforatrice R30, est utilisé, Le rayon peut être créé de manière plus efficace grâce à la forte réduction du nombre d’étapes de flexion requises.
Pour les pièces à travailler aux profils complexes, Des outils de formage sur mesure peuvent être utilisés pour obtenir le profil en une seule étape de flexion, ce qui réduit également considérablement le temps nécessaire pour traiter la pièce.
Dans la fabrication complexe de la tôle, Le choix de l’outil influence grandement non seulement la précision de la courbure mais aussi l’efficacité globale du procédé de fabrication.
3. Mesure d’angle en temps réel et compensation automatique d’angle
Pour les pièces en tôle avec des géométries complexes, Obtenir une cohérence dans les angles de flexion pendant la production est problématique en raison de la nature imprévisible du comportement du matériau et du reculement.
Un frein à pression CNC équipé d’un système de mesure en temps réel de l’angle de flexion est capable de reconnaître l’angle de flexion qui s’est produit et de corriger automatiquement cette courbure.
Détection de collision dans le pliage automatisé de tôle
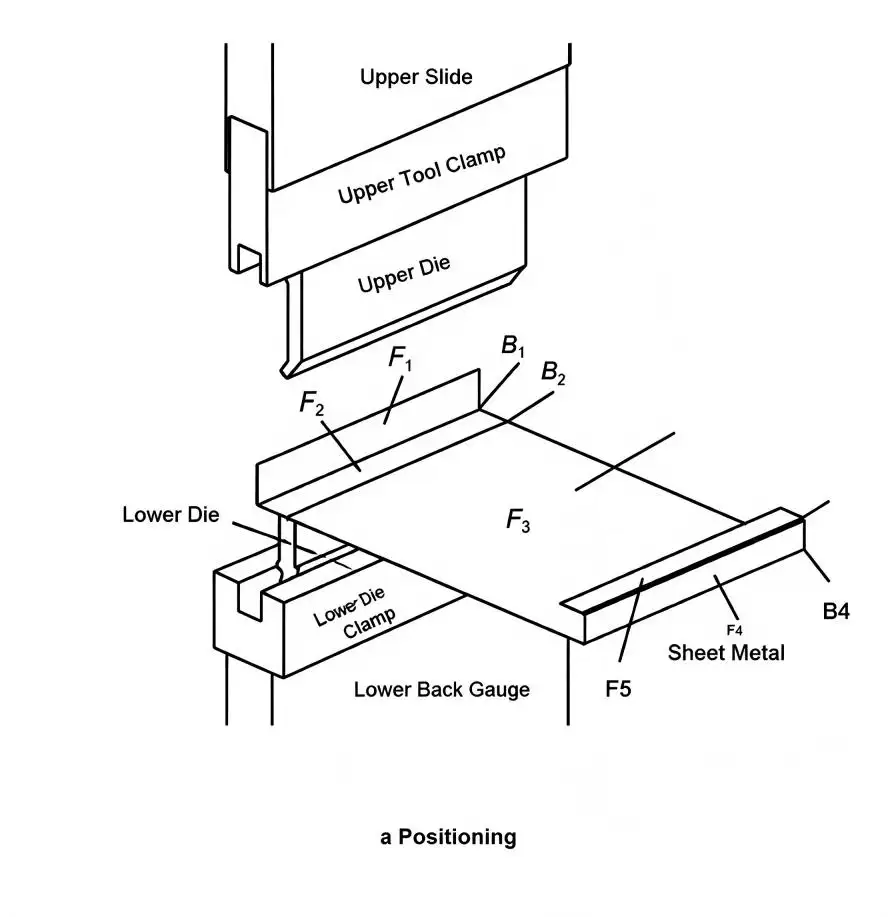
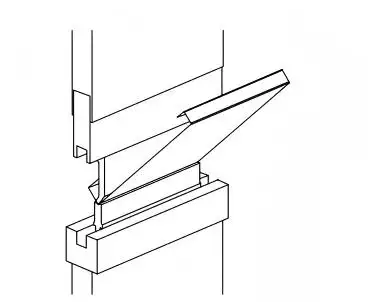
Une opération complexe de pliage de tôle se compose de deux étapes essentielles: Positionnement et flexion.
Pendant le positionnement, La pièce est alignée avec la ligne centrale de la surface inférieure de l’outillage (Figure 1a). Pendant la flexion, L’outillage supérieur descend et forme la feuille le long de la ligne de flexion pour obtenir l’angle requis (Figure 1b).
b Courbure
Figure 1: Schéma du processus de flexion (a) Positionnement (b) Maîtrise
Pour une partie à quatre courbes (B1–B4), La pièce comporte cinq faces plates (F1–F5). La détection de collision doit évaluer les interférences possibles entre la tôle, Outillages supérieurs, Outillages inférieurs, Pinces, et jauge arrière lors des phases de positionnement et de flexion.
Ce n’est que lorsqu’une opération de flexion réussit les deux contrôles de collision qu’elle peut être considérée comme réalisable. Par conséquent, Une séquence complète de flexion n’est réalisable que lorsque chaque courbure individuelle satisfait à l’exigence de faisabilité.
Comparaison des méthodes de transfert avant vs inverse
Méthodes d’optimisation conventionnelles, comme les algorithmes génétiques, traiter chaque séquence de flexion indépendamment au sein du grand N! Espace de solutions. Cela entraîne des calculs répétés et une réutilisation limitée des informations précédemment obtenues.
La méthode basée sur l’état proposée représente les opérations de flexion comme des états de processus transférables. Chaque État enregistre les informations de faisabilité de la flexion et fournit des connaissances de référence pour les calculs ultérieurs.
Définitions des États
Pour une partie avec N positions de flexion:
• N grands États (BS): Représenter les étapes de flexion progressive.
• N petits États (SS): Représentent les positions de flexion possibles au sein de chaque étage.
Le système complet contient N² états, noté par
BSiSSj
Où i est le paramètre quantitatif de l’étage de flexion et j est le paramètre de la position de flexion sélectionnée.
Chaque état conserve les résultats des tests de collision et fournit ainsi une base de connaissances réutilisable.
Mécanismes de transfert
Le mécanisme de transfert d’état inversé suit trois principes:
- Les grands états transfèrent l’information selon la séquence de flexion.
- Les petits États au sein d’un même grand État restent indépendants.
- Les petits états identiques entre grands états adjacents ne transfèrent pas directement d’information.
L’algorithme récupère les données de faisabilité de l’état précédent et les combine avec les données existantes de position de flexion avant de calculer un nouvel état. Cette information construit une matrice de transfert d’état N × N. Dans cette matrice, les lignes sont des états BS et les colonnes des états SS.
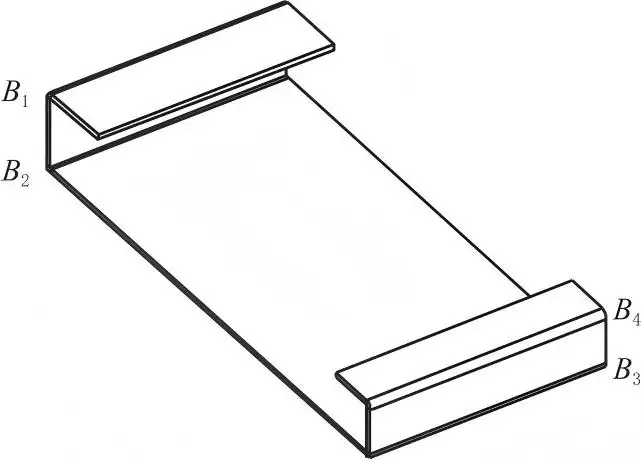
Figure 2: Exemple de pièce avec 4 courbes.
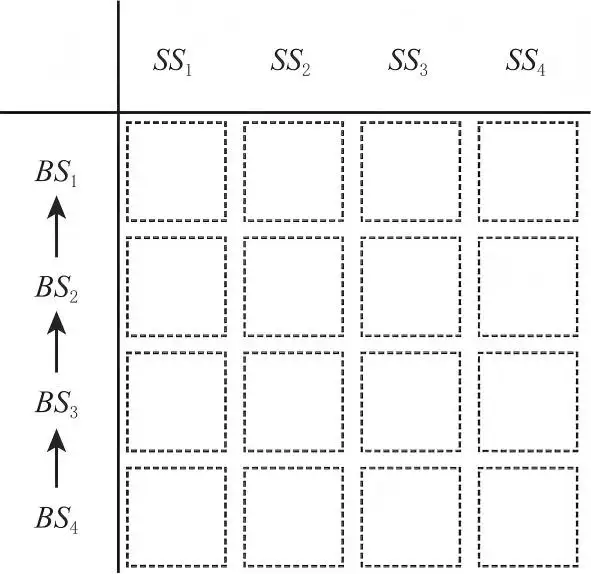
Figure 3: Matrice de transfert d’état inverse (4×4)
Exemple - Partie à quatre courbes
Pour illustrer le processus de transfert d’état inverse, Une pièce à quatre coudes est utilisée. Chaque position de flexion est numérotée comme montré à la Figure 2, et la matrice de transfert inverse correspondante est illustrée à la Figure 3.
Grand État initial (BS₄)
Le calcul inverse commence à partir de la dernière étape de flexion, BS₄. Puisqu’aucune information d’État antérieure n’existe, chaque position SS doit être testée indépendamment.
Les positions BS₄SS₁ et BS₄SS₄ génèrent des collisions avec l’outillage (Figures 4a et 4d), tandis que BS₄SS₂ et BS₄SS₃ passent la détection de collision (Figures 4b et 4c).
Les données de faisabilité stockées dans BS₄ deviennent:
• BS₄SS₂: {[2]}
• BS₄SS₃: {[3]}
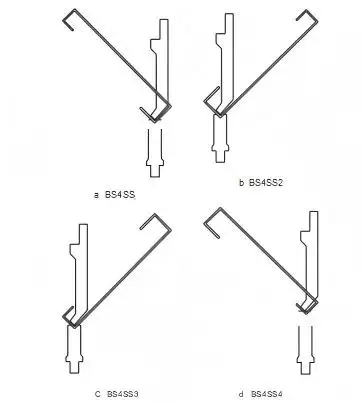
Figure 4: Essais de faisabilité de la flexion BS₄ (a)-(d)
Grands États ultérieurs
Après le calcul BS₄, les données de faisabilité précédentes sont transférées à rebours vers BS₃, BS₂, et BS₁.
Pour chaque État BSiSSj, L’algorithme:
- Récupère des ensembles de flexion réalisables à partir de BS(i 1).
- Combine les informations de séquence précédentes avec la position actuelle.
- Effectue des essais de collision uniquement sur les candidats nécessaires.
- Stocke les séquences validées comme nouvelles données de faisabilité.
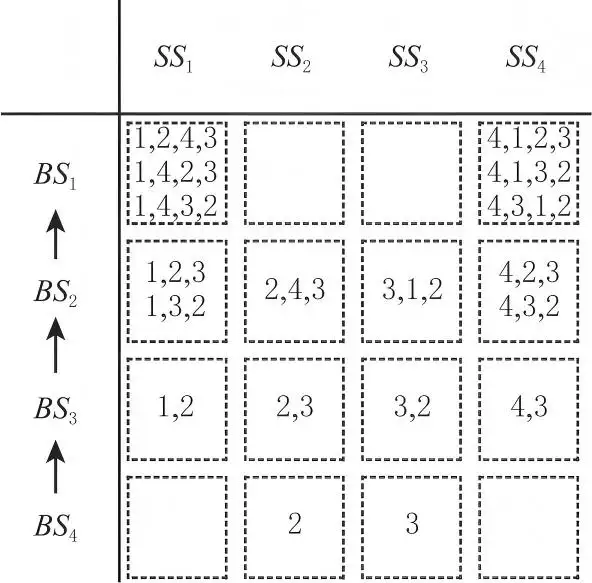
Figure 5: Matrice finale de transfert d’état inverse
Par exemple, BS₃SS₁ obtient l’ensemble de tests:
{[1,2], [1,3]}
La séquence [3,4,1,2] Passe la détection de collision, tandis que [2,4,1,3] échoue à cause d’interférences (Figure 6a et Figure 6b). Par conséquent, Magasins BS₃SS₁:
{[1,2]}
De la même façon:
• BS₃SS₂: {[2,3]}
• BS₃SS₃: {[3,2]}
• BS₃SS₄: {[4,3]}
Pour les calculs BS₂, Les combinaisons en double sont éliminées pour éviter des tests inutiles. Les données de faisabilité obtenues incluent:
• BS₂SS₁: {[1,2,3], [1,3,2]}
• BS₂SS₂: {[2,4,3]}
• BS₂SS₃: {[3,1,2]}
• BS₂SS₄: {[4,2,3], [4,3,2]}
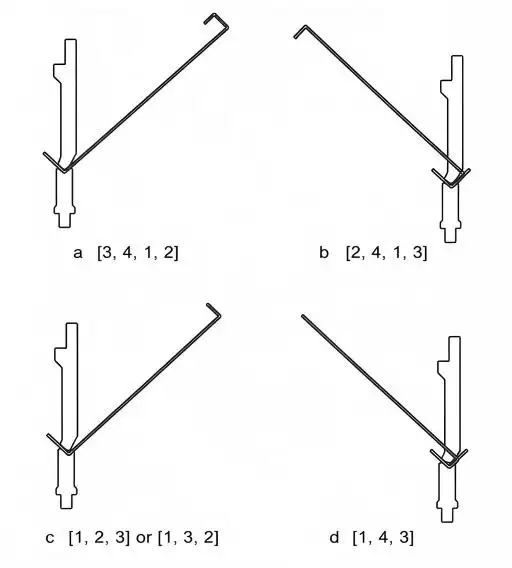
Figure 6: Essais de faisabilité de flexion dans les BS suivants
Sélection de la direction de transfert de l’État
Au sein de la matrice de transfert d’état, Les états SS restent indépendants car chaque position de flexion n’est traitée qu’une seule fois. La direction de transfert entre les états BS est déterminée par l’évolution géométrique du formage de la tôle.
Dans la fabrication physique, La courbure de la tôle progresse d’un blank plat jusqu’au composant formé final. Ce processus suit une direction naturelle vers l’avant de BS₁ vers BSn.
Toutefois, Dans un environnement logiciel, La transformation inverse — de la géométrie formée finale vers le blank plat — peut également être simulée. Cela permet un raisonnement rétrograde via un transfert d’état inverse de BSn à BS₁.
La différence d’efficacité entre le transfert avant et arrière dépend principalement du moment où les états de flexion invalides sont éliminés.
Tableau 1: Comparaison des caractéristiques de transfert en direct et en arrière
| Aspect | Transfert en avant | Transfert inversé |
| État de départ | Blank plat | Partie entièrement formée |
| Niveau d’interférence initial | Low | Haut |
| Élimination invalide de l’État | Ça se produit plus tard | Ça se produit plus tôt |
| Propagation de l’expérience | Plus d’États invalides transférés | États invalides supprimés rapidement |
| Exigence globale du test | Plus haut | Lower |
Comparaison des directions de transfert d’État
Évaluer l’efficacité des différentes directions de transfert, Une pièce en tôle avec huit courbes a été sélectionnée comme modèle d’essai (Figure 7e).
Le tableau 1 présente les chiffres des essais de faisabilité de courbure et les résultats de réussite dans les états représentatifs. La figure 8 compare l’efficacité globale du calcul entre les méthodes de transfert avant et inverse.
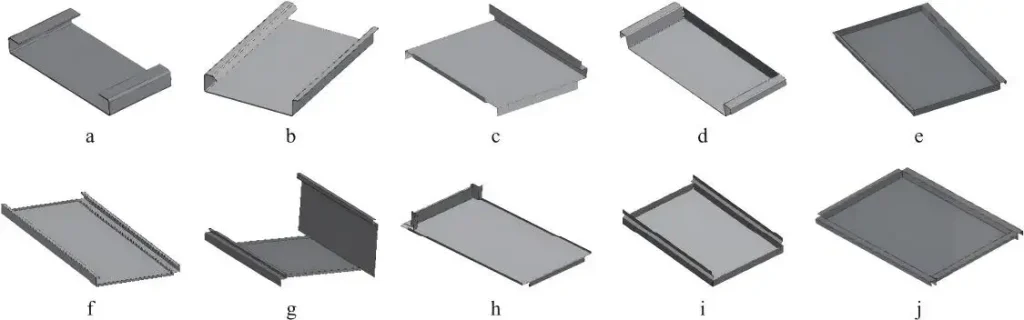
Figure 7: Partie d’essai avec 8 coudes
Tableau 2: Comparaison des données d’état clé entre transfert direct et inverse
| État | BS₁ | BS₂ | BS₇ | BS₈ |
| Transfert en avant | Test: 8 | Test: 56 | Test: 2328 | Test: 1120 |
| Pass: 8 | Pass: 40 | Pass: 1120 | Pass: 540 | |
| Transfert inversé | Test: 540 | Test: 840 | Test: 28 | Test: 8 |
| Pass: 540 | Pass: 540 | Pass: 14 | Pass: 4 |
En mode transfert avant, L’état initial de blanc plat contient moins de restrictions géométriques. Par conséquent, Presque toutes les opérations de flexion passent les tests de faisabilité dès le début. Toutefois, à mesure que la forme devient plus complexe, Les suites invalides s’accumulent et continuent de se transférer à travers les états ultérieurs. Chez BS₈, Un nombre significatif de séquences générées nécessitent encore un rejet.
En revanche,, Le transfert inverse commence à partir de la composante presque formée, où l’interférence géométrique est plus probable. Les positions de flexion invalides sont identifiées immédiatement dès la phase initiale de calcul. En conséquence, moins de séquences irréalisables sont transférées aux états suivants.
Cette différence est illustrée à la Figure 8. Les lignes solides affichent les données de faisabilité accumulées totales avant validation. Les séquences de flexion valides confirmées sont représentées par les lignes pointillées. L’espace entre les deux courbes montre l’absence d’expériences de processus valides.
Le transfert direct génère un grand nombre d’états invalides et exige beaucoup plus de tests de collision. Le transfert inversé évite les états invalides tôt dans le processus et génère un ensemble plus restreint de tests et donc une efficacité globale de planification plus élevée.
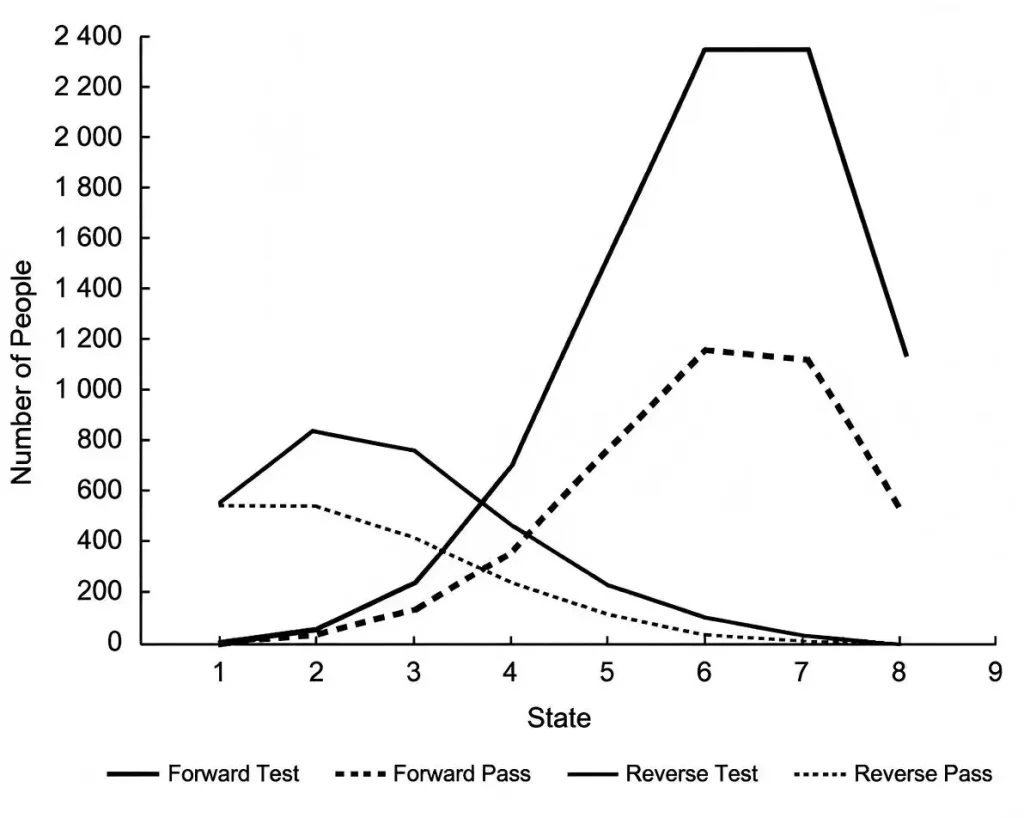
Figure 8: Le nombre de tests dans les modes de transfert avant et arrière
Conclusion
La détection des collisions pour la flexion des pièces en tôle nécessite la vérification de la séquence de chaque opération de flexion. Chaque opération de courbure est vérifiée en vérifiant si une collision se produit avec l’environnement environnant. La faisabilité de chaque opération de flexion est déterminée en vérifiant si l’opération peut être effectuée sans collision.
L’algorithme de transfert d’état inverse résout ce problème en utilisant le transfert rétro et le raisonnement pour valider le processus des différents états de flexion.
Le principal avantage de l’algorithme de transfert d’état inverse est:
• Réduction des dépenses: Les séquences de flexion invalides et les calculs inutiles pour la détection de collision sont supprimés.
• Séquences complètes: L’état final permet de déterminer toutes les séquences de flexion valides.
• Connaissance des états antérieurs: Les informations de faisabilité d’un état sont référencées dans les calculs des états suivants.
• Processus de planification de différentes envergure: La structure basée sur la matrice permet des composants ayant un nombre différent d’opérations de flexion.
Les tests de collision et l’application du transfert d’état inverse ont prouvé qu’ils augmentent l’efficacité et la précision de la planification de la flexion des composants complexes en tôle. L’algorithme propose une solution aux fabricants pour créer une séquence de flexion réalisable et permettant une optimisation supplémentaire en fonction de la production, outils, et les contraintes du processus de fabrication.
Vous cherchez des méthodes innovantes de pliage de tôle ?? Les freins à pression avancés et les systèmes de flexion fournis par JS RAGOS visent une efficacité accrue, précision, et fiabilité en production. Collaborez avec nos ingénieurs qualifiés pour développer la solution la mieux adaptée à vos besoins en métallurgie.
Foire aux questions
Q1: Quelle est l’importance de planifier dans les séquences de courbage?
Planifier les séquences de courbure aide à éviter les collisions et les itérations inutiles lors des essais de production. Cela améliore aussi la précision.
Q2: Quelles difficultés se présentent avec la courbure complexe de la tôle?
Les difficultés liées à la flexion complexe de la tôle incluent de grandes combinaisons de séquences, Efficacité de la planification, et les interférences d’outillage.
Q3: Quel est l’impact du transfert d’état inverse sur la planification des séquences de flexion?
Le transfert d’état inverse permet d’éliminer les séquences invalides, ce qui réduit les essais de faisabilité inutiles.
Q4: Qu’est-ce qu’un test de faisabilité de flexion?
Un essai de faisabilité de flexion vérifie si un processus de flexion entraînerait une collision de la pièce, outil, ou les deux.
Q5 Comment le logiciel de frein à pression CNC optimise-t-il les séquences de flexion?
Le logiciel de frein à pression CNC peut optimiser les séquences de flexion en analysant les dessins 3D des pièces, formes d’outillages stockées dans une bibliothèque d’outillages et simulant les risques potentiels de collision pendant le processus de flexion. Lorsque les clients choisissent des configurations de frein à pression, ils peuvent envisager d’adopter des systèmes CNC avancés, comme Delem DA66S, DA69S, DA58TX, ESA S875, et Cybelec CT12/VP88 qui prennent en charge la programmation graphique 2D/3D, Importation 2D/3D, Simulation de flexion, et le calcul automatique de la séquence de flexion.
Avant la production proprement dite, Les opérateurs peuvent vérifier les interférences potentielles entre la pièce, Outillages, et la position de la jauge arrière via simulation 3D pour générer la séquence de flexion la plus efficace afin d’accélérer la programmation, Réduire le temps de flexion manuelle lors des essais, et améliorer la stabilité et la constance de la production lors de la fabrication de composants complexes en tôle.