

Matrices et poinçons du frein à pression: Le guide ultime de sélection pour la fabrication moderne de métaux
Par auteur: Mark Hanks
Introduction
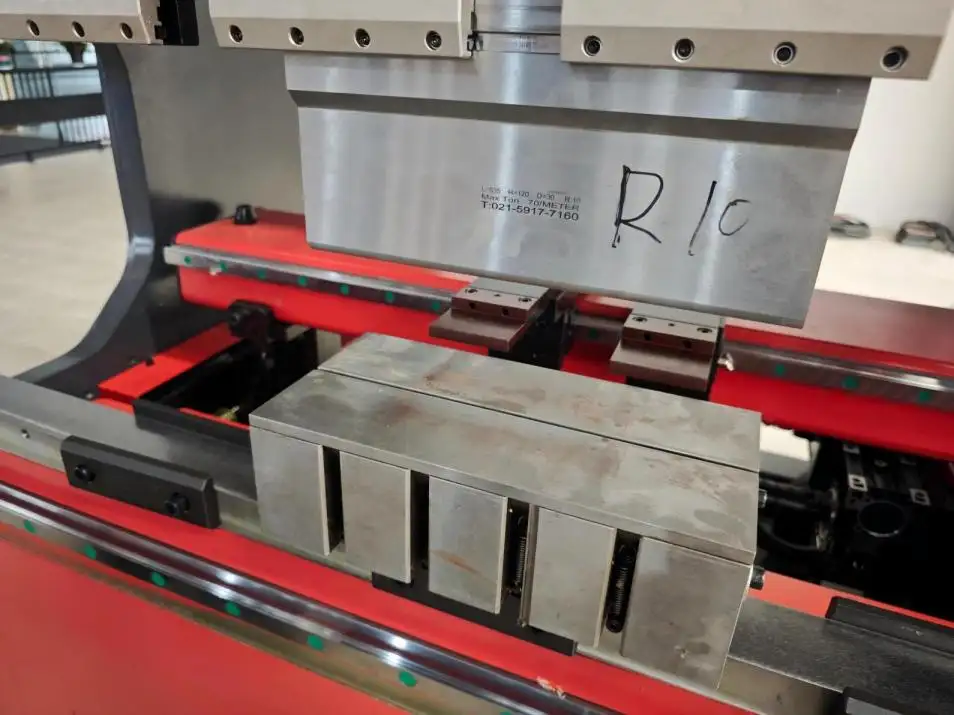
Les matrices et poinçons de frein à pression sont bien plus que de simples accessoires en formage métallique — ce sont les seuls composants qui touchent réellement votre pièce, ce qui les rend essentiels au succès de la maîtrise. Alors que les freins à pression modernes ont évolué vers des freins à pression multi-axes, machines de haute précision avec caractéristiques auto-stabilisantes, Votre outillage détermine en fin de compte la qualité des pièces, Efficacité de mise en place, et la répétabilité.
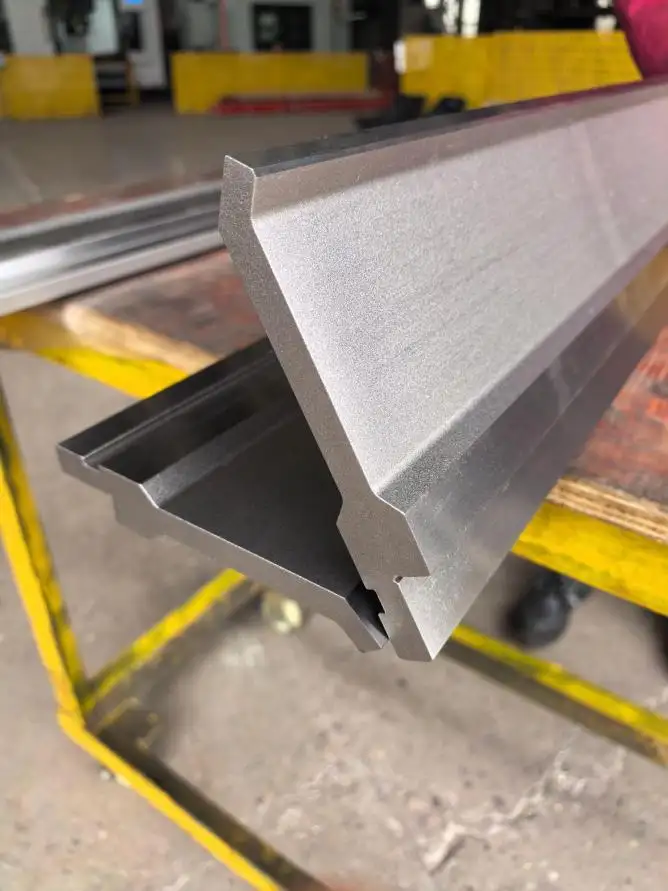
Aujourd’hui, les lignes entre RFA, Nouvelle norme, Européen, et les outillages standards américains se sont estompés. Courbure haute performance Les fonctionnalités ont migré à travers tous les types d’outils. Quel que soit le style choisi, Chaque ensemble d’outils de qualité doit répondre à plusieurs exigences non négociables.
6 Exigences pour un outillage de qualité
1. Haute précision
La qualité des outillages exige une tolérance de 0.0004 pouces. Être aussi précis signifie que vous pouvez éliminer les calages ou les ajustements pendant le processus de montage. En conséquence, Chaque pièce peut être produite avec précision.
2. Sections segmentées
Les pièces prédécoupées permettent de construire différentes longueurs en toute sécurité. Les segments plus petits sont plus faciles à manipuler et bien plus sûrs que les longs, Outils lourds.
3. Installation auto-rétentrice
Tu devrais pouvoir charger des outils avec la RAM en place. Le système de maintien de l’outil doit maintenir plusieurs pièces en place jusqu’à ce que la pression de serrage soit appliquée.
4. Conception des sièges autonomes
Lorsque la pression de serrage s’engage, Les coups de poing doivent mécaniquement se relever en position. Cela élimine le besoin de foncer le poinçon dans la matrice pendant la mise en place.
5. Capacité de chargement frontal
Installer des outils à l’avant de la machine raccourcit considérablement le temps de configuration. Vous n’avez plus besoin de faire glisser les outils à partir de l’extrémité du frein à pression, et dans la plupart des cas, Le chargement frontal élimine les chariots élévateurs et les grues aériennes.
6. Hauteurs standard
Les outils à hauteur commune réduisent les réglages de la machine lors des changements de tâche. Bras-de support avant, Hauteurs de la fourchette arrière, et les dispositifs de sécurité restent à des positions constantes. Plus, Vous pouvez ajouter des pièces prêtes à l’emploi qui correspondent à vos outils existants.
✅ Note: De nombreux outils de frein à pression de haute qualité suivent des normes métriques. Pour la maîtrise de l’air (Le sujet de ce guide), Les dimensions impériales sont arrondies pour simplifier.
Évaluez d’abord vos besoins
Un atelier sur mesure nécessitera des outils totalement différents pour l’entretien d’un fabricant sur mesure. Vous devez d’abord évaluer:
• Types et quantités de pièces
• Épaisseur des matériaux
• Restrictions financières
• Objectifs pour la fabrication allégée
À titre de suggestion, Vous devriez créer des bibliothèques d’outils pour chaque frein à pression. Quand un jeu d’outils reste à la machine, Il n’est pas question de perdre de temps à faire des allers-retours pour aller chercher des outils. Aussi, si des outils sont placés à chaque frein de pression, Les outils n’ont plus besoin d’être compatibles avec différentes machines. Cherchez les outils les plus usés — brillants, Les surfaces de travail brillantes indiquent une utilisation fréquemment, Options fiables. Rusty, Les outils sales en bas du rack ne sont que rarement de bons candidats.
Sélection des dés: La règle du 8×2
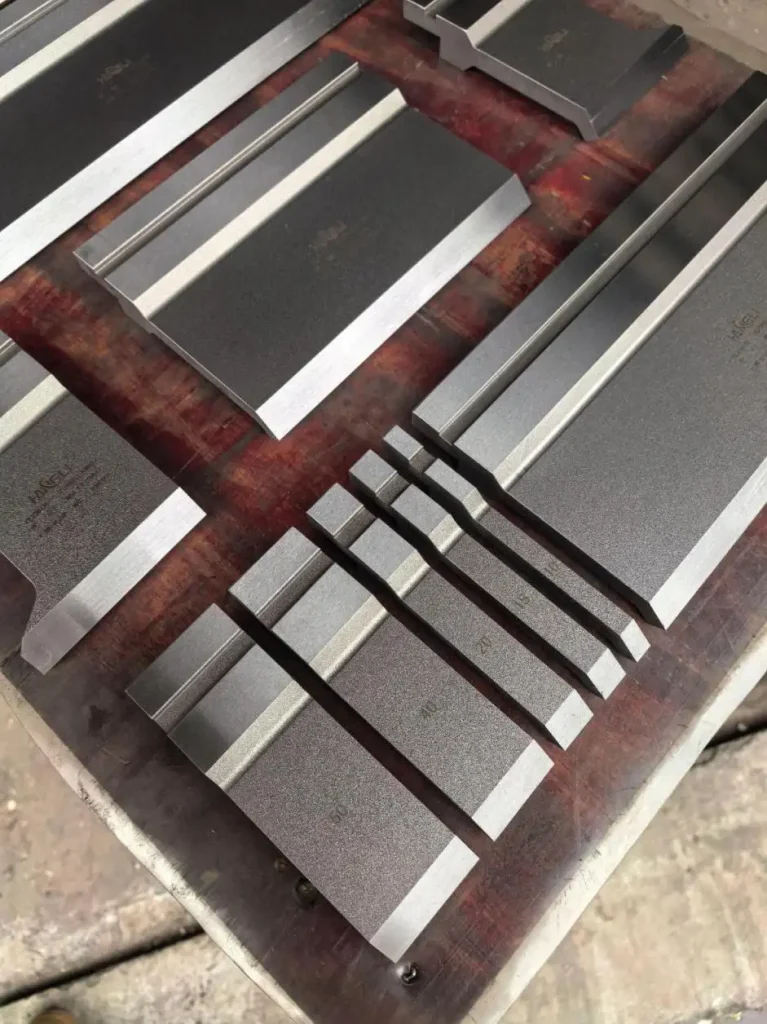
Pour maximiser la valeur, Choisissez un nombre minimum de coins inférieurs qui couvrent toute la plage d’épaisseur de votre matériau.
Exemple étape par étape (pour les matériaux 0.030 à 0,250 pouce d’épaisseur):
| Pas | Calcul | Résultat |
| Plus petit die V | 0.030 × 8 = 0,24 | Arrondi à 0,25 pouce |
| Plus grand dé V | 0.250 × 8 = 2.0 | 2.0 pouces |
| Combler le vide | Doubler chaque taille | 0.5, 1.0 pouces |
Votre ensemble minimum: 0.25, 0.5, 1.0, et 2.0-inch V die
Sélection du poinçon par épaisseur du matériau
| Épaisseur du matériau | Type de poinçon recommandé | Rayon de pointe |
| Jusqu’à 0,187 pouce | Coup de couteau décalé d’aiguë | 0.04 pouces |
| 00,187 à 0,5 pouce | Coup droit | ~0,120 pouces |
| Au-dessus de 0,5 pouce | Consultez le fournisseur de matériaux | Varie |
Le punch décalé aigu permet de se plier au-delà de 90 degrés et de former des formes en J. Pour les matériaux plus épais ou à haute résistance, Une pointe de poinçon étroite combinée à une ouverture étroite de la puce en V peut provoquer des plis ou des fissures — vérifiez toujours les recommandations pour des applications difficiles.
La règle des 8: Votre point de bending sweet
Dans des conditions idéales, l’ouverture de la puce en V doit avoir une épaisseur 8 fois supérieure à celle du matériau.
| Épaisseur du matériau | Calcul | V Die recommandé |
| 0.060 pouces | 0.060 × 8 = 0,48 | 00,5 pouces |
| 00,125 pouces | 0.125 × 8 = 1.0 | 1.0 pouces |
Ce ratio offre la meilleure performance angulaire — c’est pourquoi la plupart des graphiques de flexion publiés se concentrent sur cette formule.
Exception dans la réalité: Lorsque les concepteurs spécifient des rayons de courbe différents de la règle du 8, Il faudra que tu t’adaptes.
Comment l’ouverture du dé V détermine le rayon de courbure
Lors de la maîtrise de l’acier doux à l’air, le rayon de courbure intérieur équivaut à environ 16 % de l’ouverture de la puce en V.
| Rayon intérieur désiré | Épaisseur du matériau | Calcul | V Die recommandé |
| 00,125 pouces | 00,125 pouces | 0.125 ÷ 0.16 = 0.78 | 00,75 pouces |
| 0.320 pouces | 00,125 pouces | 0.320 ÷ 0,16 = 2.0 | 2.0 pouces |
Avertissement: Si vous avez besoin d’une ouverture en V inférieure à 5 fois l’épaisseur du matériau, Tu prends des risques:
• Précision angulaire compromise
• Dommages aux machines et aux outillages
• Conditions de fonctionnement dangereuses
Exigences minimales de longueur de bride
Une puce en V peut former des brides près de 77 % de son ouverture.
| Taille du dé V | Bride minimale |
| 1.0 pouces | 00,77 pouces |
| 00,625 pouces | 00,48 pouces (~0,5) |
✅ Exemple: Un dessin montre un matériau de 0,125 pouce avec une bride de 0,5 pouce. Le 8:La règle 1 exige une puce V de 1 pouce, Mais cela donne une bride de 0,77 pouce. Que faire? Utilisez une puce V de 0,625 pouce.
Encore une fois, Ne descendez jamais en dessous de 5× d’épaisseur du matériau pour la largeur de la puce.
Règles de sélection des coups par forme
Formes en L: Pas de règles
Presque toutes les formes de poinçon fonctionnent. Choisissez des poinçons capables de gérer d’autres formes de pièces — moins est toujours préférable pour minimiser à la fois le coût d’outillage et le temps de montage.
Formes en J: Trois règles
| État | Punch requis |
| Condition 1 (Up-leg > La jambe inférieure / la bride est peu profonde) | Coups de poing droits ou aigus standards |
| Condition 2 (Up-leg < Retour profond du bas du bas / Retour profond vers l’intérieur) | Coup de poing à cou d’oie |
| Petite jambe montée = jambe inférieure | Punch aigu décalé |
Décalage (Z) Formes
Avec des outils conventionnels, Il faut deux cycles de RAM. Exigences:
• Jambe centrale (Web) > la moitié de la largeur du corps du die en V
• Jambe latérale < Hauteur du riser de hauteur de la puce en V
✅ Cas particulier: Lorsque la toile est inférieure à la moitié de la largeur du corps du die en V, Vous avez besoin d’un outil de formule personnalisé (Un seul coup, Pas de retournement de plaque). Compromis: Il s’agit d’un procédé de création qui nécessite jusqu’à 5× à 6 fois le tonnage standard de maîtrise de l’air.
Courbure sur les découpes et les onglets
Le matériau non supporté à l’intérieur de la matrice en V se déforme, création "Blowouts" Trous et découpes proches.
• Solution: Les matrices de type bascule éliminent les éclatements de façon identique, car ils soutiennent le matériau tout en se pliant et en tournant avec la pièce d’opérande de travail.
• Analyse clé: Les découpes plus longues produisent plus de découpage que les plus courtes de même largeur.
Hauteur du poinçon pour la flexion de boîte
Pour les boîtes à quatre faces, Utilisez cette formule:
Hauteur minimale du poinçon = (Profondeur de caisse ÷ 0,7) + (Épaisseur du bélier ÷ 2)
Considérations supplémentaires:
• Pas de brides de retour ni de brides saillantes vers l’extérieur = jeu minimal nécessaire
• Brides de retour sur les quatre côtés = assez de dégagement pour tordre et retirer la boîte
Outils combinés à plier et à ourlet
Ces outils forment des bords ourlés dans un seul ensemble.
| Épaisseur du matériau | Faisabilité |
| Jusqu’à 0,125 pouce | Outils standards fonctionnent |
| Au-dessus de 0,125 pouce | Peut nécessiter des outils personnalisés |
Exigence de brides pour les ourlets: Minimum 150 % à 200 % de la largeur d’ouverture de la puce en V (en raison de la pénétration plus profonde requise lors de la pré-courbure aiguë préliminaire à 30°).
✅ Exemple: Un dé V10 nécessite un 15.0 mm à 20.0 bride minimale en mm avant l’ourlet.
Obtenir des pièces sans rayures
La courbure standard en V laisse quelques marques — généralement minimes et acceptables. Pour réduire la marquage:
• Augmenter le rayon de l’épaule
• Utiliser des inserts en nylon pour les matériaux prépeints ou polis
Applications critiques: Les pièces aéronautiques/aérospatiales nécessitent une flexion sans rayures car les inspecteurs ne peuvent pas facilement distinguer les rayures des fissures.
La simplicité est une vertu: 3 règles pour la conception des pièces
Considérez ces règles lors de la conception des pièces pour un choix et un pliage plus simples d’outils:
| Règne | Spécification |
| Rayon intérieur de courbe | 1,5× Épaisseur du matériau |
| Longueur minimale de la bride | 6× Épaisseur du matériau (avec le placement des trous) |
| Dimension de la toile décalée | 10× Épaisseur du matériau |
Chaque exception a ses propres problèmes:
• Des rayons plus serrés peuvent se plisser et dépasser le tonnage
• Les brides plus courtes nécessitent des matrices plus étroites (avec leurs propres risques)
• Les décalages plus étroits nécessitent des outils spéciaux et un tonnage accru
En général, si une pièce peut fonctionner sans brides courtes, Décalages étroits, ou des rayons serrés, Trouve un moyen d’éviter de les utiliser. Suivez ces règles pour de meilleures performances angulaires tout en réduisant le temps et l’argent dépensés sur les outils et les installations.
Conclusion finale
| Priorité | Action Item |
| Commencez ici | Évaluez votre gamme de matériaux et les types de pièces |
| Investissez judicieusement | Achetez des outils de précision répondant aux 6 exigences |
| Simplifier | Utilisez la règle 8×2 pour les matrices et la sélection des poinçons selon le matériau |
| Concevoir intelligemment | Suivez les règles de conception en 3 parties |
| En cas de doute | Consultez votre fournisseur d’outillages — surtout pour les applications complexes |
Les matrices et poinçons de frein à pression sont votre influence la plus directe sur la qualité de la flexion, vitesse, et sécurité. Choisissez-les judicieusement, les entretenir correctement, Et votre opération de frein à pression assurera une constance, Résultats de haute qualité — installation après installation.