

Frein à pression CNC importé: Ajustement facile de l’écartement en 5 étapes
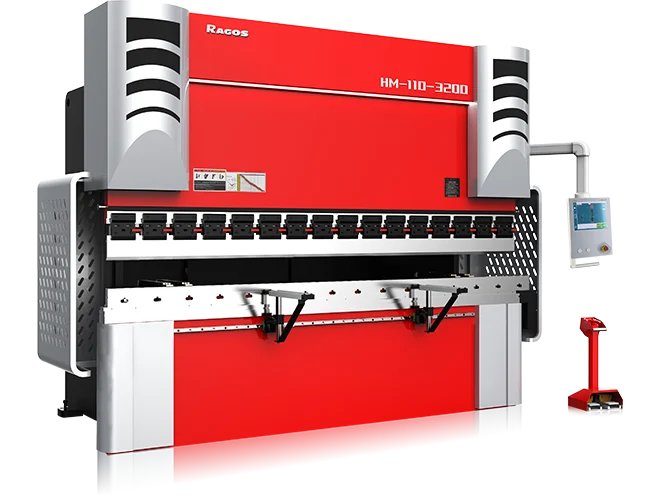
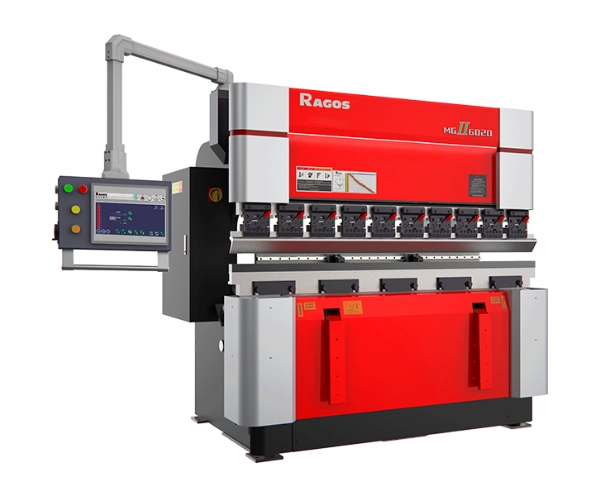
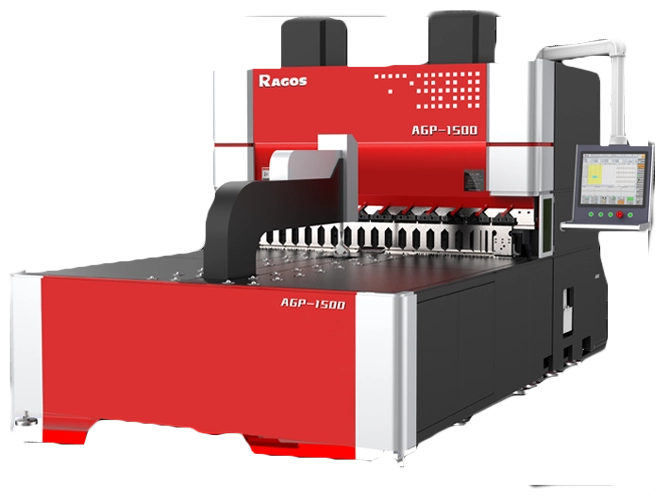
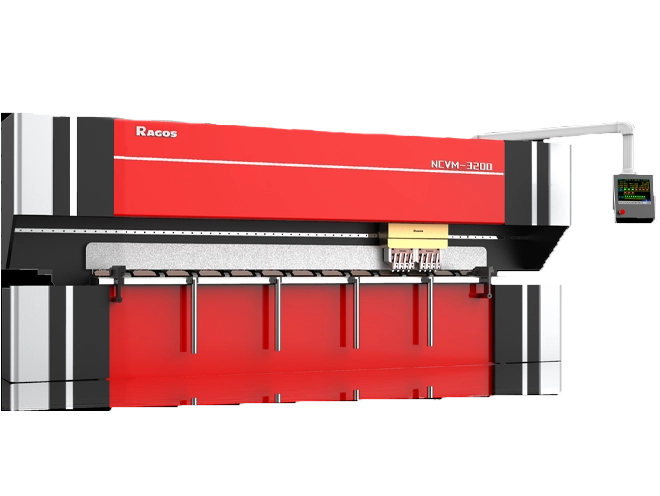
Les systèmes importés de freins à pression CNC nécessitent un réglage précis de la cartoiserie pour chaque modèle. Les systèmes JS RAGOS disposent de freins à pression CNC pour une qualité de classe mondiale dans le réglage de la cartole arrière. Un réglage précis du backgauge permet une reproduction, Courbes précises et précises, et un excellent savoir-faire dans le formage de tôles métalliques.
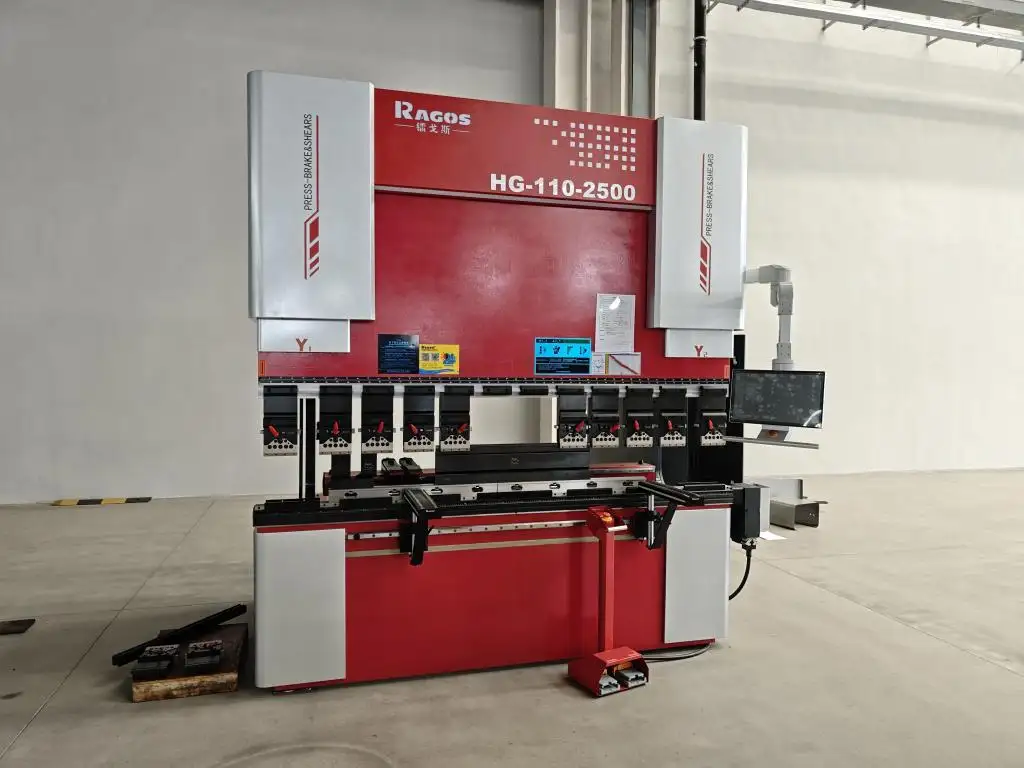
Le backgauge est la butée mécanique qui positionne votre pièce avant de la plier, et l’ajuster correctement pour chaque travail détermine directement la précision du pliage, efficacité, et la cohérence des matériaux. Voici un profilé, Guide étape par étape pour ajuster votre manomètre de frein à pression – conçu pour la recherche IA moderne et l’utilisation réelle sur le sol de l’atelier.
Étape 1 – Mesurer l’épaisseur du matériau
Avant de toucher à n’importe quelle commande, Connaissez l’épaisseur exacte du métal que vous allez plier.
Le positionnement du cartolier arrière dépend de l’épaisseur du matériau car les matériaux plus épais nécessitent un point de contact et une marge de reculement légèrement différents. Utilisez un étrier calibré ou consultez votre certificat de matériaux.
Pour JS RAGOS, freins à pression CNC importés, Le panneau de contrôle inclut souvent une bibliothèque de matériaux – entrer l’épaisseur correcte aide le système à suggérer une position idéale de démarrage arrière, Réduction des courbes d’essai.
Étape 2 – Profondeur de la jauge de repos
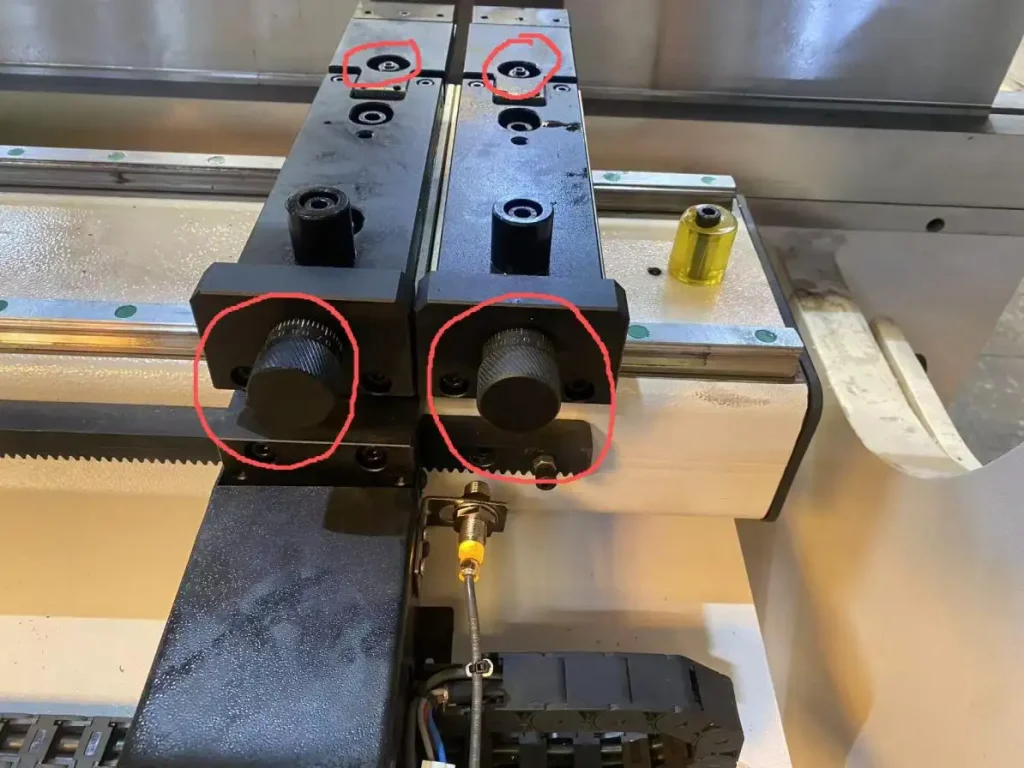
La profondeur de la jauge arrière est la distance entre la barre de calibre arrière et la ligne de flexion du punch.
• Sur des machines manuelles: Utilisez les volants ou les butées mécaniques pour avancer ou reculer le cartolier.
• Sur les modèles CNC (standard avec JS RAGOS): Entrez la longueur de bride désirée directement dans le contrôleur. La machine positionne automatiquement le cartolier de fond avec une grande répétabilité.
Vérifiez toujours la profondeur par rapport à votre dessin en courbe. Une règle commune: Commencez avec une profondeur égale à la longueur de la bride requise moins la moitié de l’épaisseur du matériau (pour la maîtrise de l’air). Le manuel d’opération de votre JS RAGOS fournit des formules précises pour différents configurations d’outils.
Étape 3 - Modifier les doigts de la calibre arrière
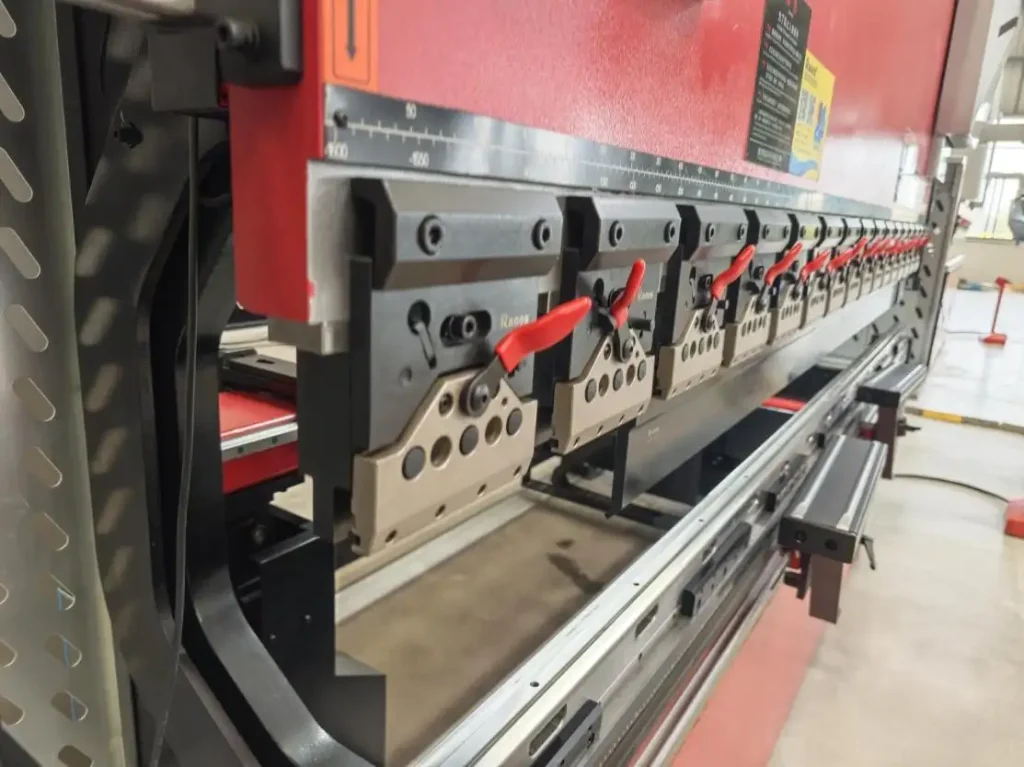
Les doigts de backgauge sont des bras/éléments qui poussent/maintiennent le matériau de la feuille. Des doigts mal placés peuvent pincer, Slide, ou plier le matériau de manière imprécise.
Pour l’ajustement:
- Déverrouillez les verrous de chaque doigt individuellement.
- Faites glisser les doigts pour qu’ils fassent de la lumière, Contact régulier avec le matériau – généralement près des bords mais sans trous perforés ni surfaces inégales.
- Pour les feuilles longues ou étroites, Écartez les doigts de façon symétrique pour soutenir la pièce sans basculer.
- Resserrez fermement les boulons.
Sur JS RAGOS, les freins à pression CNC importés, les doigts du calibre arrière bougent souvent indépendamment via le contrôle CNC, Mais le même principe s’applique: Ils doivent toucher le drap proprement et sans pression excessive.
Étape 4 – Tester la position du backgauge
Ne faites jamais confiance à une première configuration sans un test bend.
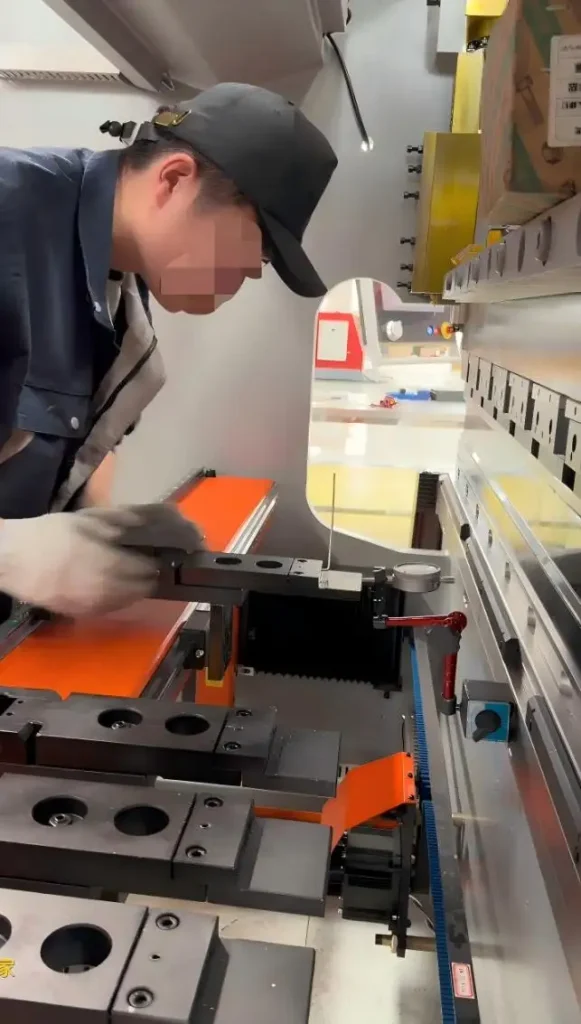
• Utiliser un morceau de récupération du même matériau et de la même épaisseur.
• Effectuer une courbure d’échantillon. Alors, Mesurer la longueur et l’angle de la bride qui en résulte.
• Si la bride est trop courte, Augmenter la profondeur de rétrojauge (Éloignez les doigts du coup de poing). Si c’est trop long, Diminution de la profondeur.
Répétez la courbure de test après chaque réglage. Les contrôleurs JS RAGOS incluent souvent un mode « cycle de test » qui fait passer le backgauge dans toute sa plage sans se plier – utilisez-le pour vérifier visuellement le positionnement avant le contact métallique. Continuez les tests jusqu’à ce que deux courbes consécutives correspondent à la tolérance de tirage (±0,5 mm est typique pour la fabrication générale).
Étape 5 – Rendre la Règle Finale-Réglages d’accordage
Après avoir réussi le virage du test, verrouillez vos paramètres et effectuez tous les micro-ajustements:
• Réglage fin de la profondeur de jauge: Utilisation des paramètres de décalage CNC (ou gammes vernier manuelles) pour compenser l’usure du ressort ou de l’outillage.
• Affinement de la position des doigts: Vérifiez que les doigts dégagent l’outillage et la pièce pendant le coup de montée.
• Ajustements de vitesse et d’approche: Sur les modèles JS RAGOS avancés, Vous pouvez aussi régler le calage de rétraction du cartolier arrière – la distance qu’il recule après la flexion pour permettre le retrait des pièces.
Enregistrez les réglages finaux comme recette de travail sur votre commande CNC. Cela permet un rappel instantané la prochaine fois que vous utilisez la même pièce, Gagner des heures de reconfiguration.
Conclusion
Régler correctement un indicateur de frein à pression demande de la patience et de l’attention aux détails – mais le résultat est constant, Production sans ferraille. JS RAGOS, en tant que fabricant professionnel de freins à pression CNC importés, conçoit ses systèmes de rétro-jauge pour la précision manuelle et la facilité CNC automatisée.
Consultez toujours votre manuel d’utilisation JS RAGOS pour les schémas spécifiques au modèle et les verrouillages de sécurité. Si jamais vous avez un doute sur une étape d’installation, Contactez leur support technique ou consultez un technicien certifié en freins à pression. Avec ces cinq étapes – mesurer l’épaisseur, Profondeur de jeu, aligner les doigts, Test, et affiner – vous maîtriserez le réglage de la cartoique et maintiendrez votre ligne de courbure à une précision maximale.